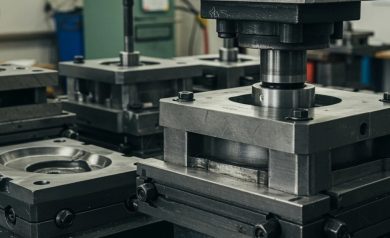
Формирование бюджета на создание технологической оснастки требует детального понимания всех этапов, от первоначального проектирования до финальных испытаний, чтобы избежать скрытых расходов и неприятных сюрпризов на этапе запуска серии. Прозрачность в ценообразовании позволяет заказчику осознанно управлять затратами, выбирая оптимальный баланс между первоначальными инвестициями и долгосрочной рентабельностью производства.
Первый и один из самых весомых факторов — это выбор материала формообразующих деталей. Инструментальные стали разных марок (например, P20, H13 или закаленные стали типа 1.2344) имеют существенную разницу в цене. Высоколегированные стали, необходимые для агрессивных полимеров или миллионных тиражей, стоят значительно дороже, но обеспечивают многократное увеличение ресурса формы по сравнению с более мягкими аналогами.
Второй ключевой компонент затрат — сложность механической обработки. Простая одногнездная форма с прямым разъемом обрабатывается относительно быстро. Однако наличие боковых выдвижных механизмов (слайдеров), лифтеров для внутренних подрезов или сложной системы горячеканального впрыска многократно увеличивает количество деталей, время работы станков с ЧПУ и электроэрозионного оборудования, а также трудоемкость слесарной сборки.
Третий аспект касается финишной обработки поверхностей. Полировка до зеркального блеска (например, для прозрачных деталей из ПММА) или нанесение сложной текстуры (шагрень, имитация кожи) требуют высокой квалификации мастеров и значительных временных затрат, что напрямую отражается в смете проекта.
| Статья расходов | Описание | Влияние на общую цену |
|---|---|---|
| Проектирование | 3D-моделирование, DFM-анализ, чертежи | 10% — 15% |
| Материалы | Сталь, алюминий, комплектующие (толкатели, пружины) | 20% — 30% |
| Механическая обработка | Фрезеровка ЧПУ, электроэрозия, шлифовка | 30% — 40% |
| Сборка и испытания | Слесарные работы, пробное литье, замеры | 15% — 20% |
Кроме того, в стоимость всегда закладываются расходы на логистику, упаковку и обязательное пробное литье с предоставлением отчетных образцов и протоколов замеров. Игнорирование этапа качественных испытаний ради экономии часто приводит к многократным переделкам, которые в итоге обходятся дороже, чем изначальное соблюдение всех технологических норм.
Наглядным примером служит сравнение двух форм для одинакового по габаритам корпуса: первая, с холодным литником и ручной вырубкой облоя, будет стоить на сорок процентов дешевле второй, оснащенной горячеканальной системой и автоматическим отрывом литника. Однако вторая форма обеспечит экономию материала и сокращение времени цикла, что окупит разницу в цене уже через несколько месяцев серийной работы.
Инвестиции в качественную оснастку на старте проекта многократно окупаются за счет снижения процента брака, уменьшения простоев и стабильного качества каждой отлитой детали.
Рассчитывая стоимость изготовления пресс формы для литья пластмасс, наши инженеры всегда предоставляют заказчику детализированную смету, объясняя, на чем можно сэкономить без ущерба для качества, а где компромиссы недопустимы.
Профессиональное изготовление пресс форм подразумевает использование только сертифицированных материалов и современного измерительного оборудования, что гарантирует соответствие готовой оснастки заявленным в договоре характеристикам и срокам службы.
Заказывая контрактное литье пластмасс под давлением у прямого производителя, вы исключаете посреднические наценки и получаете честную рыночную стоимость как самой оснастки, так и последующих партий готовой продукции.
Понимание структуры затрат на создание пресс-формы позволяет заказчику вести конструктивный диалог с производителем, оптимизировать конструкцию детали для снижения цены инструмента и принимать взвешенные решения, обеспечивающие долгосрочный успех всего производственного проекта.