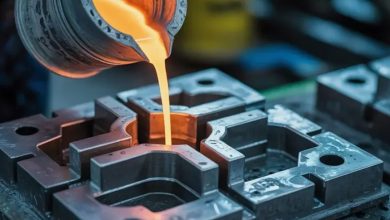
Литье под высоким давлением определяет облик современной автомобильной, авиационной и электронной промышленности, обеспечивая массовый выпуск сложных тонкостенных деталей с минимальной последующей механической обработкой. Освоение этого процесса требует от специалиста понимания физики течения расплава, термодинамики кристаллизации и тонкостей работы гидравлических или электрических машин. Путь от загрузки металла до извлечения готового изделия занимает считанные секунды, но за этой скоростью скрывается строгая последовательность инженерных решений.
Основные этапы технологического цикла
Процесс начинается с подготовки металла и оснастки. Расплав загружается в печь-камеру, после чего поршень с огромной скоростью впрыскивает его в сомкнутую пресс-форму. Давление может достигать сотен мегапаскалей, что заставляет металл мгновенно заполнять мельчайшие углубления. Следом идет фаза кристаллизации под постоянным подпором, компенсирующим усадку. После охлаждения форма раскрывается, и толкатели выталкивают отливку вместе с литниковой системой.
Роль вспомогательных материалов
Стабильность цикла невозможна без грамотного применения технологических жидкостей. Камера прессования и поршень работают в экстремальных условиях трения и температур. Специальные поршневые смазки обеспечивают герметичность узла, предотвращая протечки расплава и снижая износ уплотнительных колец. На поверхность самой оснастки наносится эмульсия, которая отводит избыточное тепло и гарантирует легкое извлечение детали без дефектов.
На новом литейном участке внедрение автоматической системы смазки с точным дозированием позволило сократить время цикла на двенадцать процентов и полностью исключить такой дефект, как пригар металла к стенкам канала.
Оборудование и обслуживание оснастки
Для литья чаще всего используют сплавы на основе алюминия, цинка и магния. Выбор машины зависит от габаритов детали и требуемого усилия смыкания. Современные агрегаты оснащаются вакуумными системами, которые удаляют воздух из полости перед впрыском, сводя к нулю пористость. Отдельного внимания заслуживает подготовка оснастки, так как качество поверхности напрямую зависит от чистоты стали. Профессиональный очиститель для литьевых форм удаляет нагар и оксидные пленки, восстанавливая микрорельеф без абразивного вмешательства.
| Этап цикла | Действие оборудования | Ключевой параметр |
|---|---|---|
| Подача расплава | Дозирование и впрыск | Скорость и давление первой фазы |
| Кристаллизация | Интенсивное охлаждение | Температура оснастки и время выдержки |
| Извлечение | Раскрытие и работа толкателей | Усилие раскрытия и температура отливки |
Специфика автомобильного производства
Автопром задает самые жесткие стандарты качества и производительности. Детали трансмиссии и кузова должны выдерживать колоссальные нагрузки. В этой сфере широко применяются разделители для автомобильной промышленности, которые модифицируются под конкретные сплавы и геометрию пресс-форм, обеспечивая стабильный теплообмен и идеальную геометрию тонкостенных корпусов.
«Литье под давлением — это не просто заполнение формы металлом, это управление его структурой на молекулярном уровне через давление, скорость и температуру».
Освоение технологий литья под высоким давлением требует от начинающих специалистов комплексного понимания всего производственного цикла. Успех в этой области строится на идеальной синергии между настройкой литейных машин, качеством металлургического сырья и безупречным обслуживанием оснастки с применением передовых вспомогательных материалов. Только такой подход гарантирует высокую рентабельность и выпуск конкурентоспособной продукции.